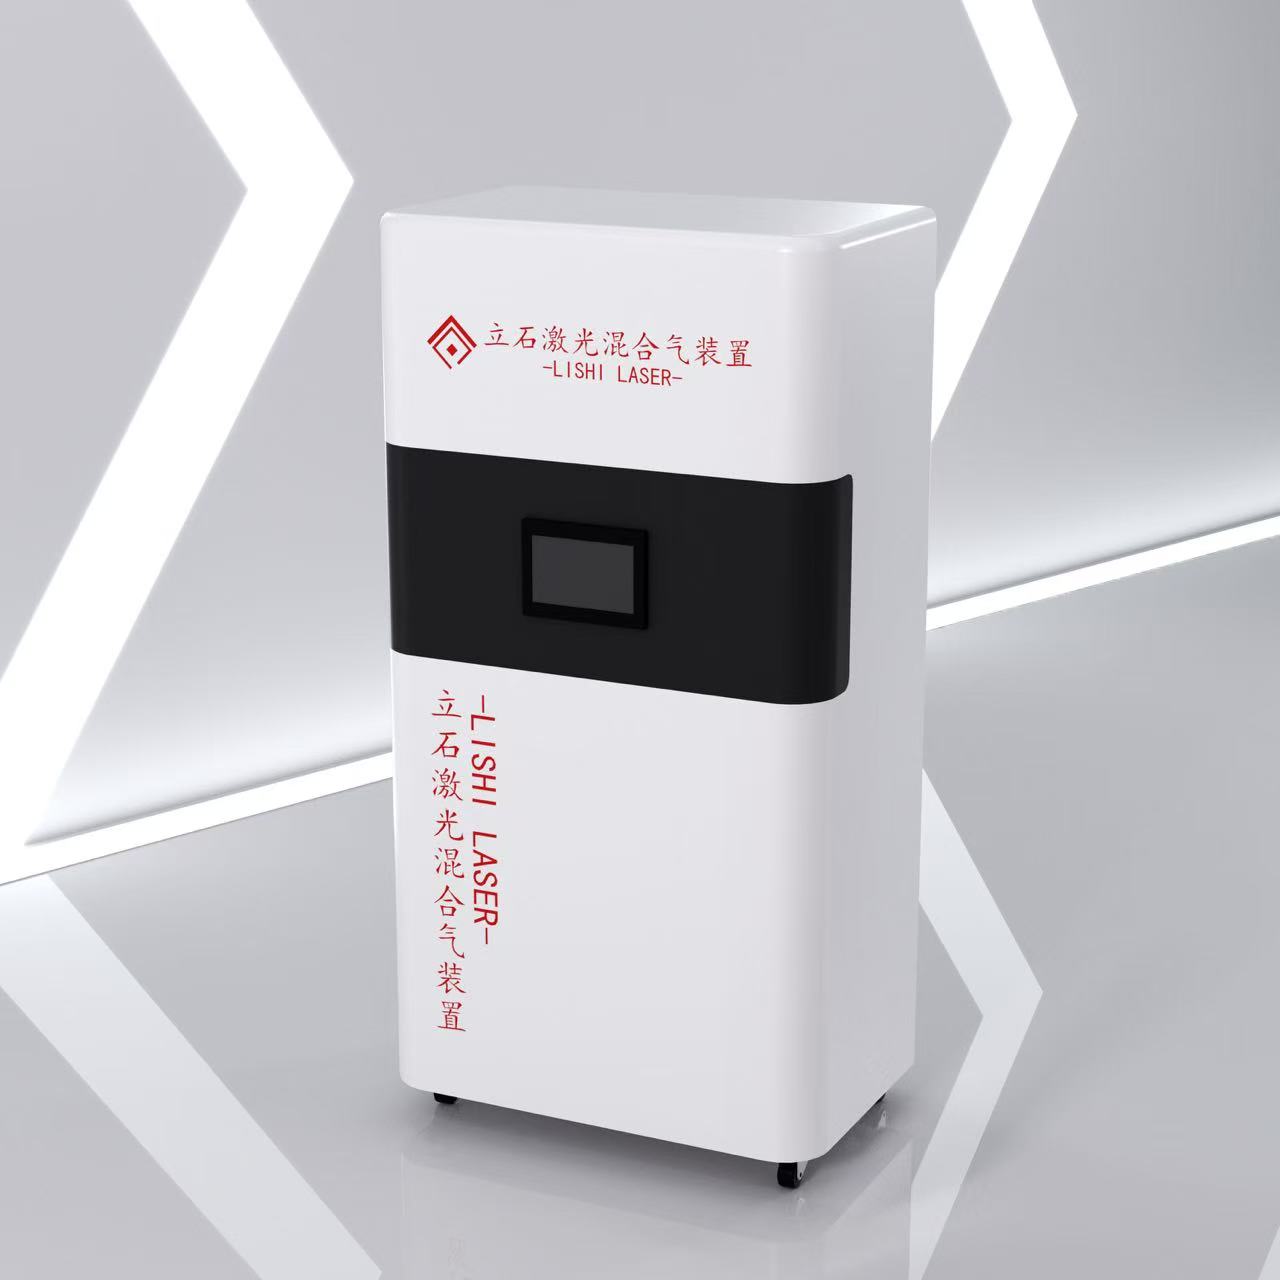
成套外置混气控制

一体式混气柜

柜式 N₂/O₂ 混气系统,适用于希望以成套外置方式实现配比、压力和流量控制的工厂。

具备规格资料的混气柜平台 · 外置安装 · 需开展应用评估

激光切割用一体式氮氧混气柜 CAB / 01
混气柜适用场景

希望减少内部集成工作时,可选择成套形式

混气柜在外置柜体内集成混气控制功能。最终适配性仍取决于工厂气源、压力、流量、激光设备需求及安装条件。

与紧凑型比例阀对比 →
800成套
控制
1100
有资料依据的混气柜数据

已公开的参考规格

这些数值属于一体式混气柜,不可套用于 MSPV2_4000 紧凑型比例阀。

柜体尺寸800 × 350 × 1100 mm成套外置柜体
重量90 kg参考混气柜配置
N₂ / O₂ 入口压力20–25 bar两种气源均需稳定供应
混合气体出口压力12–16 bar最终设定按应用确定
最大流量200 m³/h公开的混气柜数值
典型配比N₂ 95% / O₂ 5%仅为参考起点,并非通用设置
控制范围

在一个成套平台上实现配比、压力和流量控制

混气柜与紧凑型比例阀实现相同的核心混气功能。区别在于产品形式,以及客户仍需承担的集成工作量。

气体输入

符合供气条件的 N₂ 和 O₂

混气柜前端需提供稳定气源及适用的上游调压设施。

报价前核查供气条件。

控制

配比、压力与流量

混气柜根据选定的切割应用调节混合气体输出。

设定值取决于工艺条件。

安装

外置成套柜体

混气柜定位为完整的外置控制产品,而非设备内部的 OEM 组件。

仍需评估现场管道和调试要求。

应用验证资料

现有切割数据仍归属于混气柜平台

当前网站的切割参数和案例记录均基于一体式混气柜,仅作为该产品的参考依据,须结合记录中的设备、材料、厚度和气源条件解读。

参数

参考切割设置

按激光功率与厚度查阅公开的起始参数。

不构成通用工艺效果保证。

效果

切割实例记录

得出结论前,请查验现有样件和案例工况。

结果随完整工艺条件而变化。

选型

混气柜或紧凑型比例阀

对比集成责任、安装形式与接口。

两种产品实现相同的核心功能。

12kW & 30kW · 专业金属加工厂

多机供气混气柜参考案例;必须验证总流量和压力需求。

混气柜平台验证资料

30kW · 10–30mm 碳钢

厚板切割记录;请确认完整的设备、材料和供气条件。

混气柜平台验证资料

60kW · 30–40mm 碳钢

高功率切割记录,用于评估气体配比、压力及切割验收要求。

混气柜平台验证资料

12kW · 3mm 铝材

铝材切割记录;切边状态取决于完整工艺设置。

混气柜平台验证资料

12kW · 2mm 铝材

用于工艺评估的薄铝板切割记录。

混气柜平台验证资料

12kW · 1mm 铝材

薄铝板切割记录;请按您的验收标准验证结果。

混气柜平台验证资料
报价前

混气柜应用信息清单

  • 激光品牌、功率及设备数量
  • 材料与厚度范围
  • 当前辅助气体与生产目标
  • N₂ 和 O₂ 来源、入口压力及可用流量
  • 安装距离、管道方案及可用地面空间
混气柜常见问题

成套形式带来哪些差异

混气柜与 MSPV2_4000 是否实现相同功能?

是。两者都控制 N₂/O₂ 混合气体。混气柜为成套外置系统;MSPV2_4000 为紧凑型集成产品。两者互为替代方案,不是串联组件。

混气柜能与所有激光设备即插即用吗?

不能。确认适配性前,必须核查气源、压力、流量、管道、激光设备需求及现场安装条件。

现有验证资料涵盖哪些激光功率?

现有混气柜文档及网站验证资料涵盖 6–60 kW 应用。这仅表示资料覆盖范围,不代表自动兼容该范围内的所有设备。

应用评估

倾向于成套外置混气系统?

请提供气源与切割工况,以便核查混气柜形式是否匹配项目。

申请混气柜应用评估